Quy trình overmolding cáp: 7 bước và kiểm soát
Mục lục
Video về đúc bọc cáp
Đúc bọc cáp là gì?
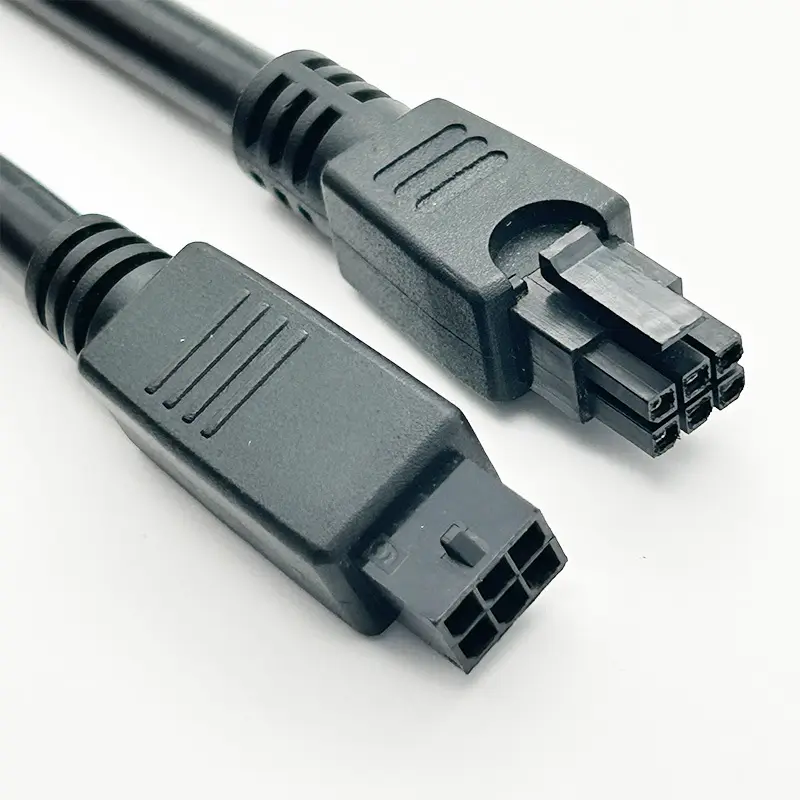
Đúc bọc cáp là quy trình tạo vật liệu bao quanh cáp đã đấu nối, đầu nối, cảm biến, công tắc hoặc chi tiết chèn khác. Phần bọc hoàn thiện bảo vệ mối nối và có thể tạo phần giảm lực kéo, tay cầm, chốt định hướng, nhãn hoặc hình dạng ngoài xác định.
Không có một công thức chung. Nhà máy có thể chỉ đúc lớp ngoài, đúc lớp trong rồi lớp ngoài, đúc áp suất thấp hoặc dùng phương pháp khác tùy đầu nối, mối nối, cáp, vật liệu và yêu cầu hiệu năng.
Bảy bước đúc bọc cáp
Bước 1: Xem xét yêu cầu
Nhà máy cần bản vẽ điện, sơ đồ chân, thông số cáp, đầu nối, kích thước hoàn thiện, số lượng và môi trường. Lực kéo, độ kín, tuổi thọ uốn, kháng hóa chất, nhiệt độ và ngoại quan cần thể hiện bằng tiêu chí chấp nhận đo được.
Ở bước này Zeakka tìm dữ liệu thiếu và ghép dự án với nhà máy có khả năng lắp ráp cáp và đúc phù hợp.
Bước 2: Chọn vật liệu và quy trình
Nhà máy đánh giá tính tương thích của vỏ đầu nối, vỏ cáp, vật liệu lớp trong và lớp ngoài. PVC, TPU, TPE, polyamide và silicone là các họ rộng; cấp cụ thể quyết định độ cứng, nhiệt độ gia công, độ dẻo, kháng hóa chất, màu và tuân thủ.
Xác nhận độ phù hợp với nhà máy và tài liệu vật liệu. Không mặc định hai vật liệu bám dính chỉ vì cả hai đều đúc được.
Bước 3: Chuẩn bị và đấu nối cáp
Cáp được cắt, tuốt, bấm hoặc hàn và lắp theo bản vẽ đã duyệt. Kiểm tra vị trí chân, chiều dài tuốt, hư hại dây dẫn, chất lượng bấm và độ vào đúng vị trí của đầu cốt trước khi mối nối bị che kín.
Bước 4: Đúc sơ bộ hoặc lớp trong khi cần
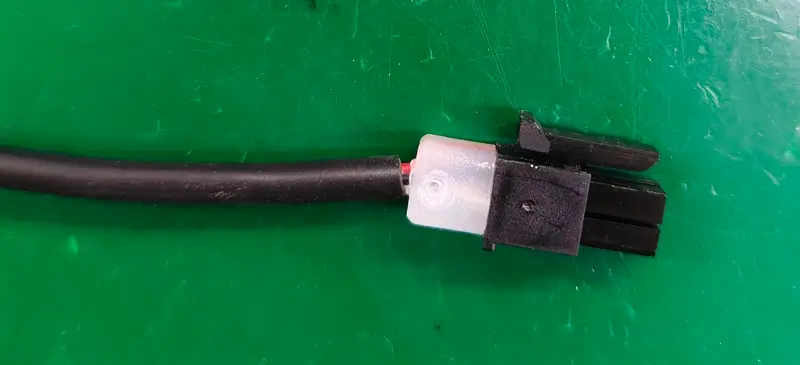
Lớp trong có thể giữ mối nối mảnh, lấp không gian và bảo vệ cụm khỏi áp suất, nhiệt độ khi đúc lớp ngoài. Không phải thiết kế nào cũng cần; đây là quyết định thiết kế, không phải quy tắc chất lượng chung.
Bước 5: Đúc bọc lớp ngoài
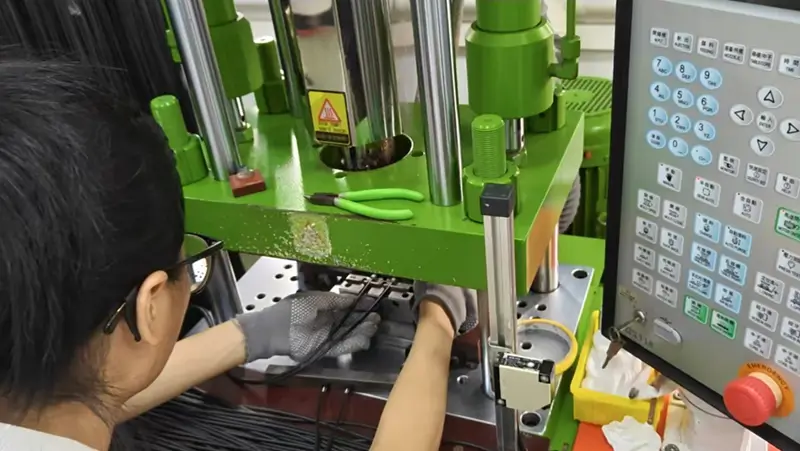
Đặt cụm đã chuẩn bị vào khuôn, định vị cáp và chi tiết chèn, rồi phun hoặc chuyển vật liệu vào lòng khuôn. Vị trí cửa vào, thoát khí, nhiệt độ, áp suất và chu kỳ ảnh hưởng độ điền đầy, ba via, vết lõm, rỗng, hư cáp và kích thước cuối.
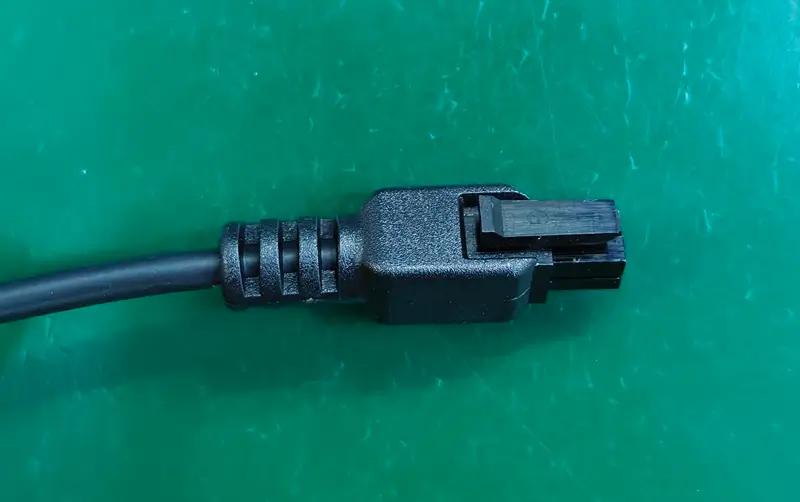
Bước 6: Cắt phần thừa và kiểm tra ngoại quan
Sau khi nguội và lấy khỏi khuôn, cắt vật liệu thừa. Kiểm tra bề mặt, đường phân khuôn, vị trí cáp, giao diện đầu nối, màu, ký hiệu và kích thước quy định. Khi ngoại quan quan trọng, thống nhất giới hạn chấp nhận trước sản xuất.
Bước 7: Kiểm tra điện và theo dự án
Mỗi bộ dây do Zeakka điều phối đều được kiểm tra thông mạch và ngắn mạch. Lực kéo kiểm tra lấy mẫu. Hi-pot, điện trở cách điện, kích thước, ngâm nước, áp suất, chân không, chu kỳ nhiệt, uốn hoặc chức năng chỉ được thêm khi đã xác định và thống nhất cho dự án.
Rủi ro thường gặp và cách xử lý
| Rủi ro | Nguyên nhân có thể | Phòng ngừa hữu ích |
|---|---|---|
| Cáp hoặc đầu cốt dịch chuyển | Định vị kém, áp suất phun hoặc thiếu đỡ bên trong | Xem đồ gá và lớp trong; kiểm tra sơ đồ chân sau đúc |
| Ba via hoặc thiếu điền đầy | Độ khít khuôn, thoát khí, cửa vào, áp suất hoặc nhiệt độ | Duyệt mẫu đầu và giới hạn ngoại quan |
| Vỏ cáp tách khỏi lớp bọc | Vật liệu không tương thích hoặc bề mặt không phù hợp | Xác nhận cấp vật liệu và giao diện hoàn thiện |
| Hư hại cáp | Tuốt quá mức, nhiệt, áp suất hoặc góc sắc | Kiểm tra dây dẫn và thử điện sau đúc |
| Giảm lực kéo kém | Hình đầu ra hoặc độ cứng không phù hợp với uốn | Xác định yêu cầu kéo/uốn và xác nhận mẫu |
| Rò rỉ | Giao diện hở, rỗng, vật liệu không khớp hoặc thiết kế không phù hợp | Xác định phép thử IP/rò rỉ và thử cấu hình thực |
Quy định chất lượng mà không tuyên bố quá mức
“Chống nước”, “bền chắc” và “độ tin cậy cao” chưa phải thông số đầy đủ. Chuyển thành yêu cầu nhà cung cấp có thể báo giá và thử:
- phép thử IP và trạng thái sản phẩm;
- hướng, lực, thời gian giữ và dịch chuyển cho phép khi kéo;
- góc, tải, tốc độ và số chu kỳ uốn;
- nhiệt độ vận hành và lưu trữ;
- hóa chất, dầu, chất vệ sinh hoặc UV;
- điện áp thử và giới hạn chấp nhận;
- kích thước trọng yếu và kế hoạch lấy mẫu;
- báo cáo, ảnh hoặc truy xuất.
Cáp đúc bọc có thể đáp ứng yêu cầu khắt khe, nhưng hiệu năng phải được thiết kế và xác nhận cho cụm cụ thể.
Khuôn, mẫu và MOQ
Hình dạng ngoài mới thường cần khuôn. Loại khuôn, số lòng, sản lượng, vật liệu, dung sai và bề mặt ảnh hưởng giá và thời gian. Vì vậy Zeakka báo thời gian mẫu theo dự án, không cam kết chung 3–7 ngày.
MOQ cáp tùy chỉnh thường 200–1000 chiếc. Nhà máy có thể yêu cầu nhiều hơn nếu đầu nối, cáp, màu nhựa hoặc vật liệu có mức mua tối thiểu cao hơn.
Câu hỏi trước khi duyệt nhà cung cấp
- Nhà máy đã xem tổ hợp đầu nối, vỏ cáp và vật liệu chưa?
- Có cần lớp đúc trong không, vì sao?
- Kiểm tra kích thước và điểm ngoại quan nào?
- Phép thử điện nào áp dụng cho mọi bộ dây?
- Bao gồm thử kéo, độ kín hoặc môi trường nào?
- Ai sở hữu khuôn và xử lý sửa đổi thế nào?
- Có thể cung cấp hồ sơ, ảnh hoặc báo cáo nào?
- Xử lý ra sao nếu mẫu đầu không đạt tiêu chí?
Vai trò của Zeakka
Zeakka không phải nhà máy đúc. Chúng tôi xem bản vẽ và ứng dụng, so sánh báo giá nhà máy phù hợp, điều phối câu hỏi kỹ thuật và mẫu, theo dõi sản xuất và hỗ trợ xử lý chất lượng. Cách này hữu ích khi một RFQ gồm nhiều loại cáp hoặc quy trình cần nhiều nhà cung cấp chuyên môn.
Để đánh giá dự án, gửi bản vẽ, mã đầu nối và cáp, số lượng, phép thử qua biểu mẫu RFQ. Báo giá chi tiết thường mất 1–5 ngày làm việc sau khi thông số rõ ràng.
Chia sẻ bài viết
Giúp người khác tìm thấy nội dung này