Surmoulage de câble : 7 étapes et contrôles qualité
Sommaire
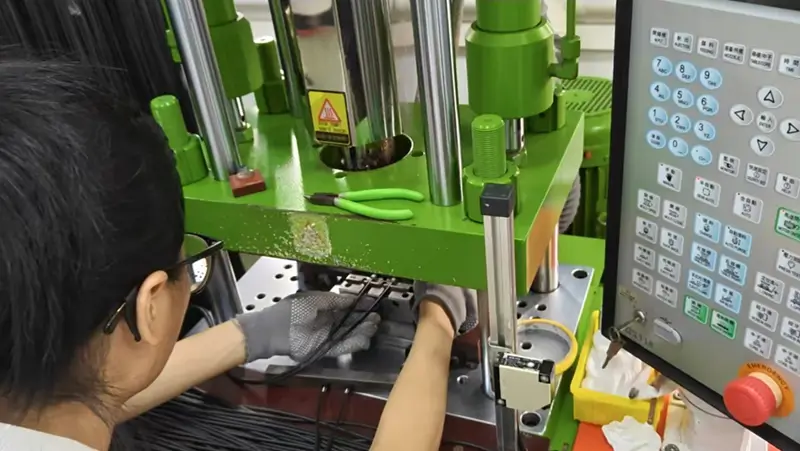
Vidéo sur le surmoulage de câbles
Qu'est-ce que le surmoulage de câbles ?
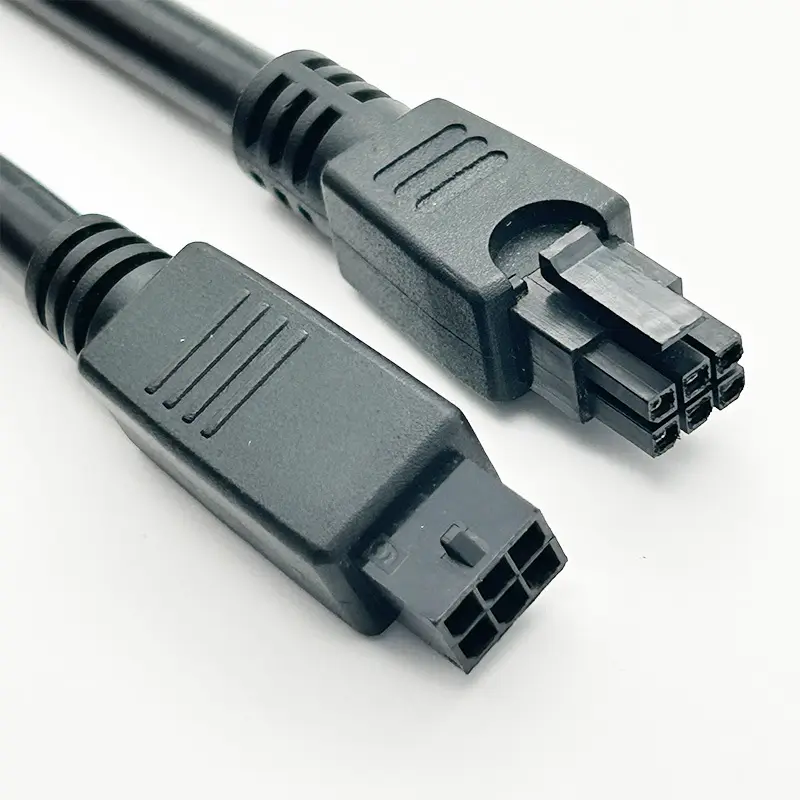
Le surmoulage de câbles est un procédé de fabrication qui forme une matière moulée autour d'un câble terminé, d'un connecteur, d'un capteur, d'un interrupteur ou d'un autre insert. Le corps fini peut protéger la terminaison et créer une reprise d'effort, des zones de préhension, des détrompeurs, des étiquettes ou une forme extérieure définie.
Il n'existe pas de recette universelle. Une usine peut utiliser un seul moulage extérieur, un prémoulage intérieur suivi d'un moulage extérieur, un moulage basse pression ou une autre méthode selon le connecteur, la terminaison, le câble, la matière et les performances requises.
Le surmoulage de câbles en sept étapes
Étape 1 : Revue des exigences
L'usine a besoin du schéma électrique, du brochage, de la spécification du câble, des détails du connecteur, des dimensions finies, de la quantité et de l'environnement d'application. Force de traction, étanchéité, durée de vie en flexion, résistance chimique, température et aspect doivent être exprimés en critères d'acceptation mesurables.
À ce stade, Zeakka recherche les informations manquantes et oriente le projet vers des usines possédant les capacités appropriées d'assemblage de câbles et de moulage.
Étape 2 : Sélection des matières et du procédé
L'usine retenue vérifie la compatibilité du boîtier du connecteur, de la gaine du câble et des matières des moulages intérieur et extérieur. PVC, TPU, TPE, polyamide et silicone sont de grandes familles ; la qualité exacte détermine dureté, température de transformation, souplesse, résistance chimique, couleur et conformité.
L'adéquation des matières doit être confirmée avec l'usine et leur documentation. Deux matières ne vont pas nécessairement adhérer simplement parce qu'elles peuvent toutes deux être moulées.
Étape 3 : Préparation et terminaison du câble
Le câble est coupé, dénudé, serti ou soudé, puis assemblé selon le plan approuvé. La position des broches, la longueur dénudée, les dommages aux conducteurs, la qualité du sertissage et l'insertion des contacts sont vérifiés avant que la terminaison ne devienne inaccessible dans le corps moulé.
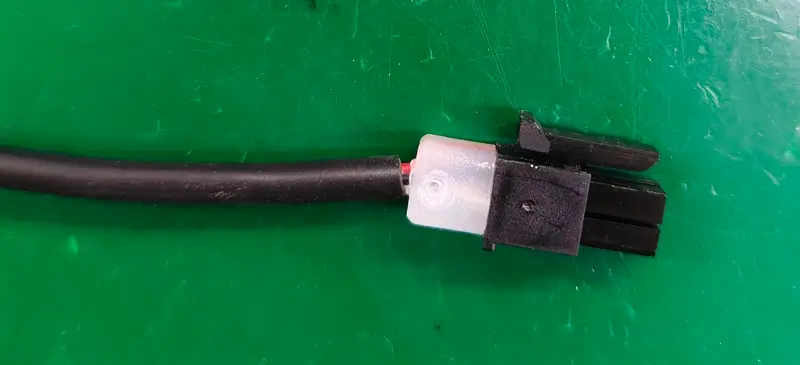
Étape 4 : Prémoulage ou moulage intérieur si nécessaire
Un moulage intérieur peut maintenir les terminaisons délicates, combler l'espace interne et protéger l'assemblage contre la pression et la température du moulage extérieur. Toutes les conceptions n'en ont pas besoin : c'est une décision de conception, pas une règle universelle de qualité.
Étape 5 : Surmoulage extérieur
L'assemblage préparé est placé dans le moule, le câble et l'insert sont positionnés, puis la matière choisie est injectée ou transférée dans la cavité. Position du seuil d'injection, évents, température, pression et temps de cycle influencent remplissage, bavures, retassures, vides, dommages au câble et dimensions finales.
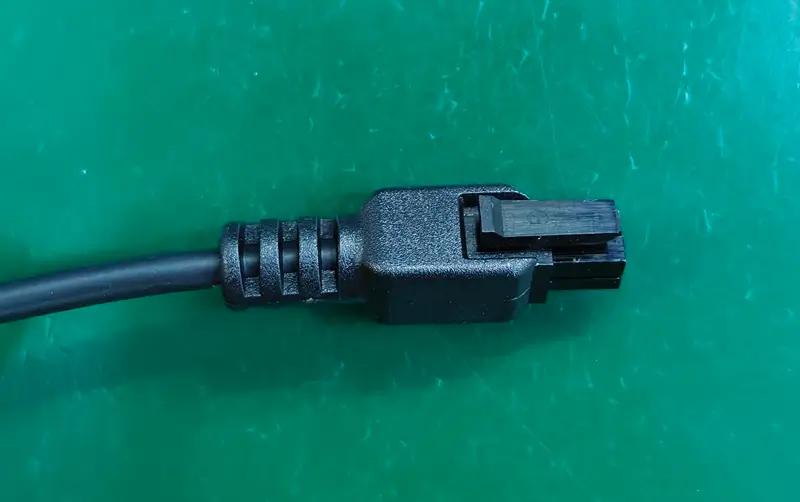
Étape 6 : Ébavurage et inspection visuelle
Après refroidissement et démoulage, la matière excédentaire est retirée. L'inspection porte sur la surface, la ligne de joint, la position du câble, l'interface du connecteur, la couleur, les marquages et les dimensions spécifiées. Si l'apparence est critique, les limites d'acceptation d'aspect doivent être convenues avant la production.
Étape 7 : Essais électriques et propres au projet
Chaque faisceau coordonné par Zeakka est testé pour la continuité et les courts-circuits. La force d'arrachement est contrôlée par échantillonnage. Les autres contrôles — tenue diélectrique, résistance d'isolement, dimensions, immersion, pression, vide, cycles thermiques, flexion ou fonctionnement — ne sont ajoutés que s'ils sont définis et convenus pour le projet.
Risques courants du procédé et mesures à prendre
| Risque | Cause possible | Prévention utile |
|---|---|---|
| Déplacement du câble ou du contact | Mauvais positionnement, pression d'injection ou absence de support intérieur | Revoir le montage de maintien et le moulage intérieur ; contrôler le brochage après moulage |
| Bavures ou remplissage incomplet | Ajustement du moule, évents, seuil, pression ou température | Approuver les premiers échantillons et définir les limites d'aspect |
| Décollement de la gaine | Mauvaise compatibilité des matières ou état de surface | Confirmer les qualités de matières et valider l'interface finie |
| Câble endommagé | Dénudage excessif, chaleur, pression ou arêtes vives | Inspecter les conducteurs et réaliser les essais électriques après moulage |
| Reprise d'effort insuffisante | Géométrie de sortie ou dureté inadaptée à la courbure | Définir les exigences de traction ou de flexion et valider les échantillons |
| Fuite | Interfaces non étanches, vides, matières incompatibles ou conception inadaptée | Définir l'essai IP ou de fuite et tester la configuration réelle |
Spécifier la qualité sans exagérer les performances
« Étanche », « robuste » et « haute fiabilité » ne sont pas des spécifications complètes. Transformez ces termes en exigences qu'un fournisseur peut chiffrer et tester :
- essai IP requis et état du produit ;
- direction, force, durée de maintien et déplacement admissible en traction ;
- angle, charge, cadence et nombre de cycles de flexion ;
- températures d'utilisation et de stockage ;
- exposition aux produits chimiques, huiles, nettoyants ou UV ;
- tension d'essai électrique et limites d'acceptation ;
- dimensions critiques et plan d'échantillonnage ;
- exigences de rapports, de photos ou de traçabilité.
Un câble surmoulé peut satisfaire à des exigences sévères, mais ses performances doivent être conçues et validées pour l'assemblage particulier.
Outillage, échantillons et MOQ
Une nouvelle géométrie extérieure nécessite normalement un outillage. Type de moule, nombre de cavités, volume prévu, matière, tolérances et finition influencent devis et délai. Zeakka chiffre donc le délai des échantillons surmoulés par projet, sans promettre systématiquement 3–7 jours.
Le MOQ habituel des assemblages sur mesure est de 200–1 000 pièces. Une usine peut demander davantage lorsqu'un connecteur spécial, un câble, une couleur de résine ou un achat de matière impose un minimum supérieur.
Questions à poser avant d'approuver un fournisseur
- L'usine a-t-elle examiné l'association connecteur, gaine et matières ?
- Un moulage intérieur est-il nécessaire, et pourquoi ?
- Quelles dimensions et quels points d'aspect seront inspectés ?
- Quels essais électriques s'appliquent à chaque faisceau ?
- Quels essais de traction, d'étanchéité ou d'environnement sont inclus ?
- Qui possède le moule et comment les modifications sont-elles gérées ?
- Quels enregistrements, photos ou rapports peuvent être fournis ?
- Que se passe-t-il si les premiers échantillons ne satisfont pas aux critères convenus ?
Le rôle de Zeakka
Zeakka n'est pas l'usine de moulage. Nous examinons le plan et l'application, comparons les devis d'usines adaptées, coordonnons les questions techniques et les échantillons, suivons la production et aidons à résoudre les problèmes qualité. Cette coordination est utile lorsqu'une demande couvre plusieurs types de câbles ou que le procédé approprié nécessite plusieurs fournisseurs spécialisés.
Pour une revue de projet, envoyez votre plan, les références du connecteur et du câble, la quantité et les essais requis via le formulaire de demande de devis. Les devis détaillés demandent généralement 1–5 jours ouvrés après clarification de la spécification.
Partager cet article
Aidez d'autres personnes à découvrir ce contenu