Enrobage ou surmoulage des terminaisons de câbles
Sommaire
Enrobage et surmoulage peuvent entourer une terminaison de matériau protecteur, mais les assemblages et questions de fabrication peuvent différer. Commencez par boîtier, sortie de câble et accès requis plutôt que choisir un procédé d’après son nom.
C’est une comparaison de conception, pas une déclaration de disponibilité de chaque procédé chez Zeakka ou une usine choisie. Le devis doit identifier matériau réel, procédé et vérification. Pour les données générales d’approvisionnement, consultez le guide des connecteurs surmoulés.
Définir les deux constructions comparées
Dans un enrobage courant, un composé est déposé autour de la terminaison dans un boîtier conservé, puis atteint son état final spécifié, souvent par polymérisation. Le boîtier reste dans l’assemblage. D’autres dispositions existent : le plan doit montrer ce qui demeure après traitement.
En surmoulage, une cavité d’outil définit le matériau formé autour de l’assemblage inséré. Le corps fini est retiré de l’outil. Injection conventionnelle, moulage basse pression et autres procédés ne sont pas des descriptions interchangeables ; demandez le procédé proposé.
La présentation Henkel du moulage basse pression Technomelt distingue son approche thermoplastique monocomposant de l’enrobage réactif traditionnel bicomposant. Cela illustre l’importance du mécanisme de prise, sans établir durée de cycle universelle, avantage de coût ou matériau adapté à un câble donné.
Comparer les coupes finies
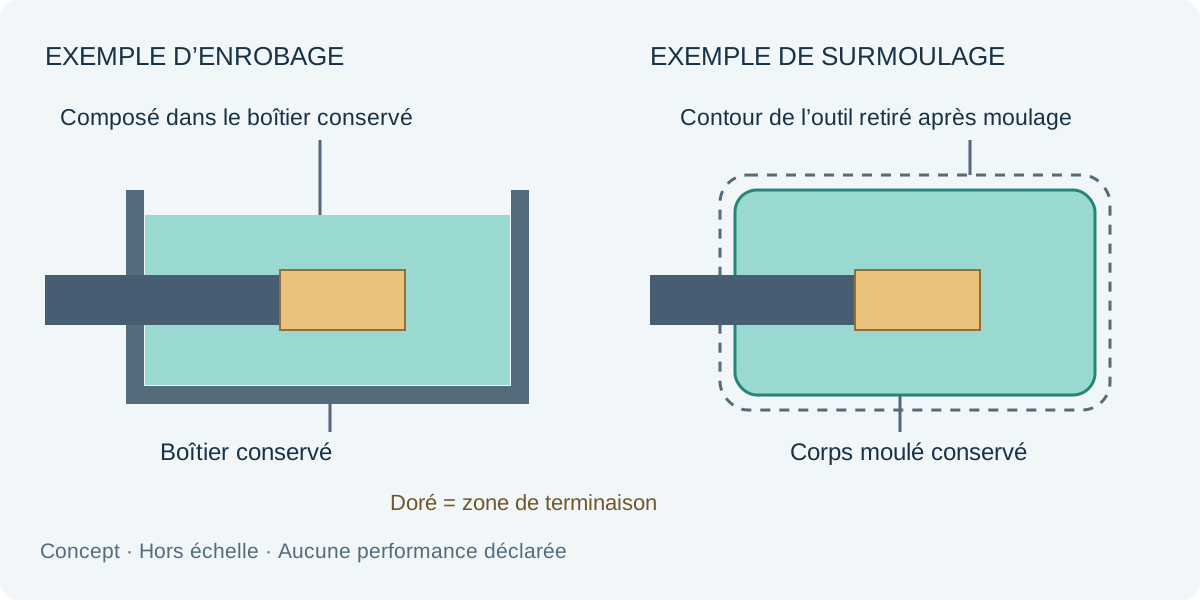
Ces dessins sont des concepts simplifiés, pas des conceptions de production. Aucun ne montre une étanchéité validée ou une décharge de traction complète. Dans les deux cas, entrée de câble, position de terminaison, frontières matière et dégagements doivent être définis.
Un boîtier conservé peut fournir la forme extérieure de montage pendant que le composé remplit une zone interne. Un corps moulé peut réunir géométrie externe et encapsulation. Ces observations sont utiles mais aucune construction ne résout automatiquement maintien du câble, continuité de blindage ou fuite à une interface.
Demander ce que la terminaison doit supporter au procédé
Faites défiler horizontalement pour lire toutes les colonnes.
| Donnée de conception | Revue d’enrobage | Revue de surmoulage |
|---|---|---|
| Identité matière | Composé exact, constituants et instructions applicables | Grade exact de moulage et instructions applicables |
| Exposition des composants | Dépose, conditions de polymérisation et compatibilité des matériaux en contact | Température, pression et support des composants insérés |
| Maîtrise géométrique | Boîtier, limite de remplissage et zones libres | Cavité, position de l’insert et zones exclues |
| État interne | Maîtrise et preuves convenues du remplissage et des vides interdits | Maîtrise et preuves convenues du remplissage et de la position d’insert |
| Sortie de câble | Retenue et décharge de traction | Géométrie de sortie, interface de gaine et décharge de traction |
| Changement de production | Modifications de composé, boîtier et procédé | Modifications de matière, outil, insert et procédé |
Demandez au fabricant responsable d’évaluer les pièces réelles au lieu d’assurer génériquement que le procédé est doux. Contact, joint, gaine ou composant peuvent imposer leurs contraintes. La proposition doit identifier les contraintes étayées et celles restant à tester.
Déterminer les accès à conserver
Spécifiez si la maintenance exige remplacement complet, ouverture d’un boîtier ou accès aux terminaisons individuelles. L’enrobage n’est pas automatiquement réparable : retirer un composé durci peut endommager câble ou composants. Ne supposez pas non plus que toutes les constructions moulées se démontent de la même façon.
Si l’accès en service est indispensable, comparez un boîtier ouvrable ou une autre protection avant l’encapsulation. Consignez unité de remplacement acceptable et accès de diagnostic. La stratégie de maintenance affecte la conception indépendamment de la réussite initiale des essais électriques.
Revue fictive de sélection pour un câble de capteur
EX-ENC-53 est un câble de capteur inventé avec petite carte de terminaison. P conserve un boîtier rectangulaire et enrobe la zone de carte. M forme un corps moulé extérieur autour de la carte soutenue. Le projet exige encombrement et sens de sortie définis, sans procédé encore approuvé.
Faites défiler horizontalement pour lire toutes les colonnes.
| Exigence | Constat option P | Constat option M | Décision suivante |
|---|---|---|---|
| Encombrement installé | Plan du boîtier compatible avec l’espace | Corps proposé nécessitant un élément de montage révisé | Comparer les plans complets installés |
| Compatibilité procédé | Composé et exposition de polymérisation en attente | Support de carte et exposition de moulage en attente | Obtenir revues composants et procédés des deux |
| Maintien du câble | Entrée séparée proposée | Sortie moulée proposée | Convenir de la vérification mécanique de chaque construction |
| Maintenance | Remplacement complet acceptable | Remplacement complet acceptable | Consigner cette limite ; ne pas promettre de réparation interne |
| Objectif environnemental | Aucune preuve d’assemblage | Aucune preuve d’assemblage | Définir le même périmètre d’essai avant comparaison |
| Fourniture | Périmètre non confirmé | Périmètre non confirmé | Obtenir propositions explicites de procédé et vérification |
L’équipe garde les deux options ouvertes jusqu’à obtention des preuves manquantes. Elle ne choisit pas M parce que le dessin montre moins de pièces visibles, ni P parce qu’elle semble éviter un moule profilé. Un devis comparable inclut boîtier ou outillage, opérations d’assemblage et vérification convenue de chaque option.
Approuver l’assemblage, pas le nom du procédé
Conservez ensemble plan libéré, matériaux, agencement interne et preuves convenues. Incluez les contrôles avant que la terminaison devienne inaccessible et ceux requis ensuite. Définissez si l’inspection destructive fait partie de l’évaluation et l’identification des échantillons concernés.
Une fiche matière étaye la sélection dans ses conditions annoncées. Elle n’attribue pas un indice environnemental au câble fini. Appliquez la même règle aux deux procédés pour centrer la comparaison sur l’exigence produit.
Questions fréquentes
Le moulage basse pression est-il identique à l’enrobage ?
Non. Ils peuvent répondre à des besoins proches, mais procédé proposé, mécanisme de prise et maîtrise de forme doivent être identifiés, pas déduits de l’usage final.
Quelle option est la plus réparable ?
Aucune réponse universelle. Examinez composé exact, boîtier, accès et dommage autorisé. Si la réparation interne est requise, formulez une exigence explicite.
L’encapsulation garantit-elle l’étanchéité à l’eau ?
Non. Assemblage complet et interfaces nécessitent la vérification convenue dans l’état spécifié. Aspect et propriétés matière seuls n’établissent pas ce résultat.
Demander une proposition de procédé définie
Pour une revue de projet de câble surmoulé, fournissez implantation des terminaisons, encombrement, câble et exigences d’acceptation. Contactez Zeakka pour identifier une revue fournisseur appropriée. Enrobage, moulage basse pression ou autre encapsulation doivent être confirmés comme périmètre propre au projet avant devis ou engagement.
Partager cet article
Aidez d'autres personnes à découvrir ce contenu