Processo de sobremoldagem de cabos: 7 etapas e controles
Índice
Vídeo sobre sobremoldagem de cabos
O que é a sobremoldagem de cabos?
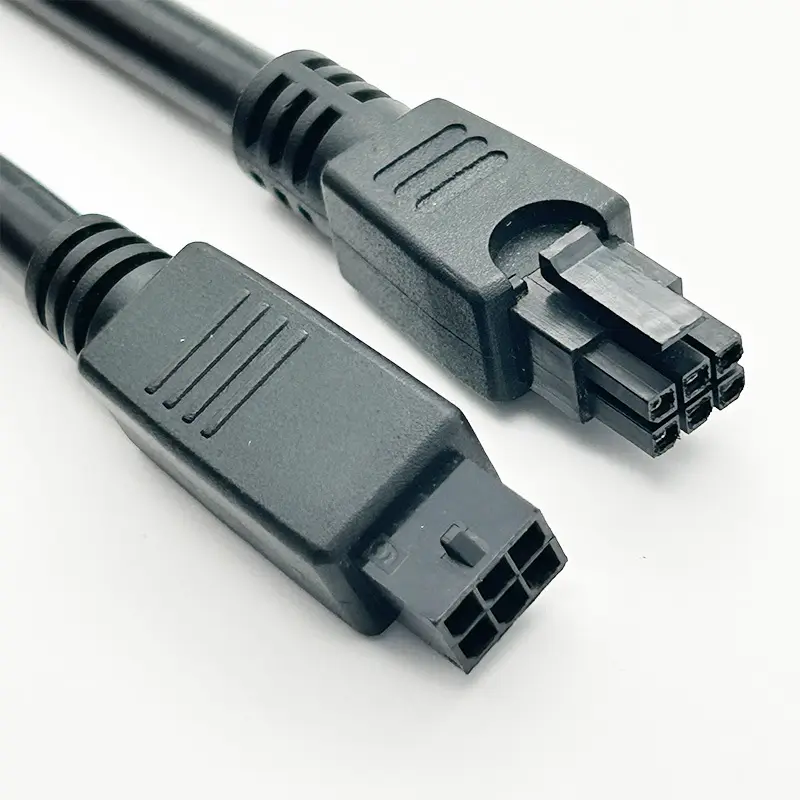
A sobremoldagem de cabos é um processo de fabricação que forma um material moldado em torno de um cabo terminado, conector, sensor, interruptor ou outro inserto. O corpo acabado pode proteger a terminação e criar alívio de tração, áreas de pega, chaves de orientação, etiquetas ou um formato externo definido.
Não existe uma receita universal. A fábrica pode usar apenas uma moldagem externa, uma pré-moldagem interna seguida de moldagem externa, moldagem de baixa pressão ou outro método, conforme o conector, a terminação, o cabo, o material e os requisitos de desempenho.
O processo de sobremoldagem de cabos em sete etapas
Etapa 1: Análise dos requisitos
A fábrica precisa do desenho elétrico, pinagem, especificação do cabo, detalhes do conector, dimensões finais, quantidade e ambiente de aplicação. Força de tração, vedação, vida em flexão, resistência química, temperatura e aparência devem ser expressas como critérios de aceitação mensuráveis.
Nessa etapa, a Zeakka verifica informações ausentes e direciona o projeto a fábricas com capacidade adequada de montagem de cabos e moldagem.
Etapa 2: Seleção de materiais e processo
A fábrica selecionada analisa a compatibilidade entre a carcaça do conector, a capa do cabo e os materiais de moldagem interna e externa. PVC, TPU, TPE, poliamida e silicone são famílias amplas; a formulação exata determina dureza, temperatura de processamento, flexibilidade, resistência química, cor e conformidade.
A adequação deve ser confirmada com a fábrica e a documentação dos materiais. Não presuma que dois materiais terão adesão só porque ambos podem ser moldados.
Etapa 3: Preparação e terminação do cabo
O cabo é cortado, decapado, crimpado ou soldado e montado conforme o desenho aprovado. Antes de a terminação ficar inacessível no corpo moldado, verificam-se posição dos pinos, comprimento de decapagem, danos aos condutores, condição da crimpagem e encaixe dos terminais.
Etapa 4: Pré-moldagem ou moldagem interna, quando necessária
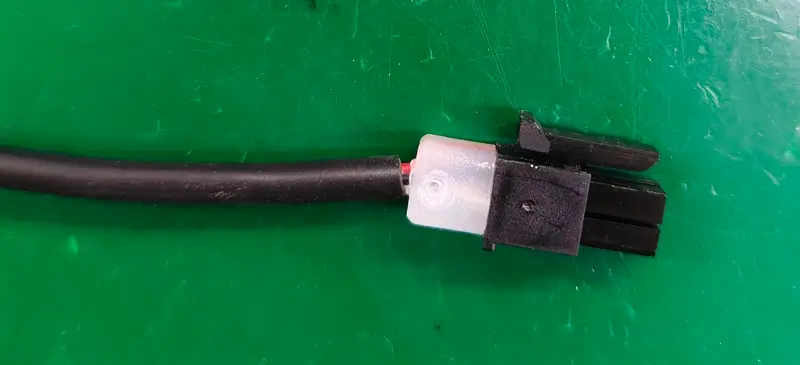
Uma moldagem interna pode manter terminações delicadas na posição, preencher espaços e proteger o conjunto contra pressão e temperatura da moldagem externa. Nem todo projeto precisa dela; é uma decisão de projeto, não uma regra universal de qualidade.
Etapa 5: Sobremoldagem externa
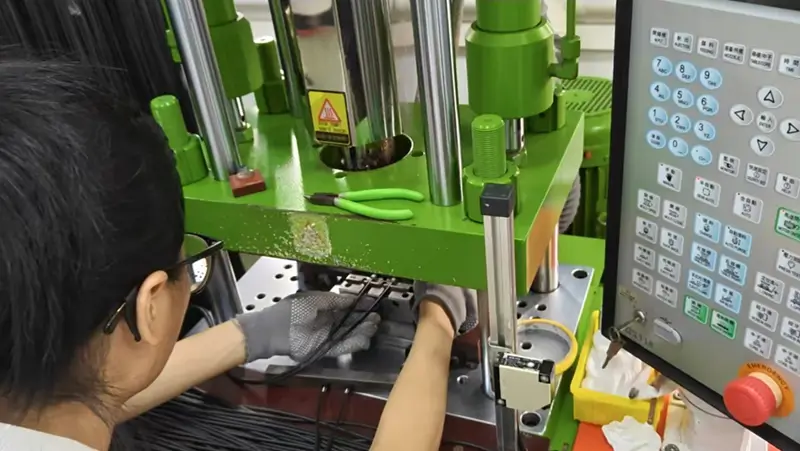
O conjunto preparado é colocado no molde, o cabo e o inserto são posicionados, e o material escolhido é injetado ou transferido para a cavidade. Posição do ponto de injeção, ventilação, temperatura, pressão e tempo de ciclo influenciam preenchimento, rebarbas, rechupes, vazios, danos ao cabo e dimensões finais.
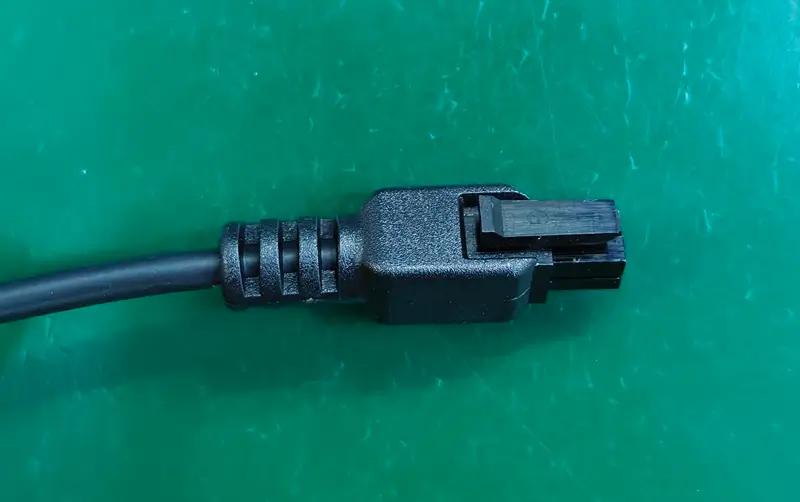
Etapa 6: Remoção de rebarbas e inspeção visual
Após resfriamento e retirada do molde, o material excedente é removido. A inspeção verifica superfície, linha de partição, posição do cabo, interface do conector, cor, marcações e dimensões especificadas. Quando a aparência é crítica, os limites de aceitação visual devem ser acordados antes da produção.
Etapa 7: Ensaios elétricos e específicos do projeto
Cada chicote coordenado pela Zeakka é testado quanto à continuidade e a curtos-circuitos. A força de tração é verificada por amostragem. Outros ensaios — rigidez dielétrica, resistência de isolamento, inspeção dimensional, imersão, pressão, vácuo, ciclos térmicos, flexão ou funcionamento — só são incluídos quando definidos e acordados para o projeto.
Riscos comuns do processo e como tratá-los
| Risco | Possível causa | Ação preventiva útil |
|---|---|---|
| Movimento do cabo ou terminal | Posicionamento inadequado, pressão de injeção ou falta de suporte interno | Revisar dispositivo de fixação e molde interno; verificar pinagem após a moldagem |
| Rebarbas ou preenchimento incompleto | Ajuste do molde, ventilação, ponto de injeção, pressão ou temperatura | Aprovar amostras iniciais e definir limites visuais |
| Separação da capa | Incompatibilidade de materiais ou condição superficial inadequada | Confirmar formulações e validar a interface acabada |
| Danos ao cabo | Decapagem excessiva, calor, pressão ou geometria cortante | Inspecionar condutores e executar testes elétricos após moldar |
| Alívio de tração insuficiente | Geometria de saída ou dureza inadequada à curvatura | Definir requisitos de tração ou flexão e validar amostras |
| Vazamento | Interfaces não vedadas, vazios, materiais incompatíveis ou projeto inadequado | Definir o ensaio IP ou de estanqueidade e testar a configuração real |
Como especificar qualidade sem exagerar nas alegações
Termos como “impermeável”, “robusto” e “alta confiabilidade” não são especificações completas. Converta-os em requisitos que um fornecedor possa cotar e testar:
- ensaio IP exigido e condição do produto;
- direção, força, tempo de aplicação e deslocamento permitido na tração;
- ângulo, carga, frequência e número de ciclos de flexão;
- temperaturas de operação e armazenamento;
- exposição a produtos químicos, óleos, produtos de limpeza ou UV;
- tensão dos testes elétricos e limites de aceitação;
- dimensões críticas e plano de amostragem;
- requisitos de relatórios, fotos ou rastreabilidade.
Um cabo sobremoldado pode atender a requisitos exigentes, mas o desempenho precisa ser projetado e validado para aquele conjunto específico.
Ferramental, amostras e MOQ
Uma nova geometria externa normalmente exige ferramental. Tipo de molde, número de cavidades, volume previsto, material, tolerâncias e acabamento afetam preço e prazo. Por isso, a Zeakka cota o prazo de amostras sobremoldadas por projeto, sem prometer universalmente amostras em 3–7 dias.
O MOQ típico de conjuntos de cabos sob medida é de 200–1.000 peças. A fábrica pode exigir mais quando um conector, cabo, cor de resina ou compra de material especial tem mínimo maior.
Perguntas antes de aprovar um fornecedor
- A fábrica avaliou a combinação de conector, capa do cabo e materiais?
- É necessária moldagem interna? Por quê?
- Quais dimensões e aspectos visuais serão inspecionados?
- Quais testes elétricos se aplicam a cada chicote?
- Quais ensaios de tração, vedação ou ambiente estão incluídos?
- Quem é proprietário do molde e como são tratadas as revisões?
- Quais registros, fotos ou relatórios podem ser fornecidos?
- O que acontece se as primeiras amostras não atenderem aos critérios acordados?
O papel da Zeakka
A Zeakka não é a fábrica de moldagem. Analisamos desenho e aplicação, comparamos cotações de fábricas adequadas, coordenamos dúvidas técnicas e amostras, acompanhamos a produção e ajudamos a resolver problemas de qualidade. Isso é útil quando uma solicitação inclui diferentes tipos de cabo ou quando o processo correto exige mais de um fornecedor especializado.
Para analisar seu projeto, envie desenho, referências do conector e cabo, quantidade e ensaios necessários pelo formulário de cotação. Cotações detalhadas normalmente levam 1–5 dias úteis após o esclarecimento da especificação.
Compartilhar este artigo
Ajude outras pessoas a encontrar este conteúdo